
Die entscheidende Bedeutung der Zuverlässigkeit von Chemiepumpen
In jeder Anlage, die Säuren, Lösungsmittel, Schlämme oder heiße Flüssigkeiten transportiert – sei es eine Raffinerie-Cracking-Anlage, ein Düngemittelwerk oder eine Kohle-zu-Chemikalien-Anlage – müssen die Pumpen funktionieren. Fällt eine Pumpe aus, steht die gesamte Anlage still, Tanks füllen sich, und plötzlich verbrennen Sie stündlich Geld. Zwei Probleme treten besonders häufig auf: Kavitation, die Laufräder stark beschädigt, und Verstopfungen, die den Durchfluss behindern. Dieser Leitfaden stammt direkt aus der Praxis. Longgang-PumpeDort bauen wir seit Jahren chemische Kreiselpumpen. Wir erklären Ihnen, was genau passiert und, noch wichtiger, was Sie heute dagegen tun können.
Die doppelten Bedrohungen verstehen: Kavitation und Verstopfung
Definition von Kavitation beim Pumpen von Chemikalien
Kavitation entsteht, wenn der Druck im Pumpenauge so stark absinkt, dass die Flüssigkeit buchstäblich zu sieden beginnt, obwohl sie im Tank nicht heiß genug zum Sieden ist. Winzige Dampfbläschen bilden sich, werden in das Laufrad mitgerissen, woraufhin der Druck sprunghaft ansteigt. Diese Bläschen platzen mit einem lauten Knall, der manchmal im ganzen Pumpenraum zu hören ist. Jeder dieser Zusammenbrüche wirkt wie ein kleiner Hammerschlag auf das Metall. Wiederholt sich dies millionenfach, entstehen die typischen, schwammartig aussehenden Löcher in den Laufradschaufeln und im Spiralgehäuse. In korrosiven Umgebungen treten die Schäden noch schneller auf, da das durch die Löcher freigelegte Metall sofort von der Chemikalie angegriffen wird.
Die Mechanismen der Verstopfung
Verstopfungen lassen sich einfacher erklären: Irgendetwas blockiert den Durchfluss. Das können Kristalle sein, die sich bei einer Temperaturabsenkung um fünf Grad aus einer gesättigten Lösung absetzen, Fasern vom Filterkuchen, Polymerfäden oder einfach Sand, der durch das Sieb gerutscht ist. Der Durchfluss sinkt, die Stromstärke steigt, die Lager überhitzen, und wenn niemand rechtzeitig reagiert, wird die Gleitringdichtung beschädigt.
Umfassende Strategien zur Vorbeugung von Kavitation
Hauptursachen der Kavitation
In neun von zehn Fällen liegt das Problem darin, dass der verfügbare NPSH-Wert niedriger ist als der von der Pumpe benötigte. Die Flüssigkeit erreicht das Laufrad nicht mit ausreichendem Druck. Typische Ursachen: zu lange oder zu kleine Saugleitung, halb verstopftes Sieb, zu niedriger Tankfüllstand als üblich oder eine um 20–30 °C höhere Flüssigkeitstemperatur als in der Pumpenkennlinie vorgesehen.
Systemdesign- und Installationsprüfungen
Wenn Sie die Saugseite von Anfang an richtig einstellen, ersparen Sie sich jahrelangen Ärger.
- Optimierung der Saugleitung: Halten Sie sie kurz und gerade und verwenden Sie im Idealfall einen größeren Rohrdurchmesser. Jeder zusätzliche Winkel kostet Sie einen Zylinderkopf, den Sie sich nicht leisten können.
- Reservoirhöhe: Schon ein zusätzlicher Meter Flüssigkeitsstand über der Pumpenmittellinie kann den Unterschied zwischen einem leisen Betrieb und einer Pumpe ausmachen, die sich wie ein Steinhaufen anhört.
- Temperaturkontrolle: Bei flüchtigen Flüssigkeiten wie leichten Kohlenwasserstoffen oder heißer Lauge kann ein einfacher Wassermantel am Saugrohr oder ein kleiner Kühler den Dampfdruck so weit senken, dass die Kavitation vollständig unterbunden wird.
Bewährte Verfahren im operativen Bereich
Betreiben Sie die Pumpe nicht im oberen rechten Bereich der Kennlinie, um einen höheren Durchfluss zu erzielen – das führt schnell zu einer Unterversorgung. Dasselbe gilt für den linken Bereich: Eine zu starke Drosselung des Förderstroms kann zu Rezirkulationskavitation führen. Bleiben Sie innerhalb des vom Hersteller angegebenen optimalen Förderbereichs, üblicherweise 70–120 % des BEP-Durchflusses. Öffnen Sie beim Anfahren immer die Entlüftungsöffnung; ein Luftpolster auf dem Laufrad ist genauso schädlich wie ein niedriger NPSH-Wert.
Wirksame Methoden zur Bekämpfung von Verstopfungen
Häufige Verstopfungsursachen und -szenarien erkennen
In Harnstoffanlagen bilden sich Kristalle, sobald die Schmelze unter 133 °C abkühlt. In Kohlevergasungsanlagen handelt es sich um Asche und feine Kohlepartikel. In Phosphorsäureanlagen ist es Gipsablagerung. Kennen Sie den Übeltäter – nehmen Sie eine Probe von dem, was sich in der Pumpe festgesetzt hat, und Sie wissen genau, welche Konstruktionsänderung oder Spülroutine erforderlich ist.
Konstruktionslösungen für die Feststoffhandhabung
Wählen Sie die richtige Pumpe für den jeweiligen Zweck, anstatt eine Standard-Prozesspumpe zu etwas zu zwingen, wofür sie nie gedacht war.
- Laufradwahl: Geschlossene Laufräder sind effizient, verstopfen aber leicht. Halboffene oder Wirbellaufräder bieten größere Durchflussmengen und lassen Materialpartikel hindurchgleiten.
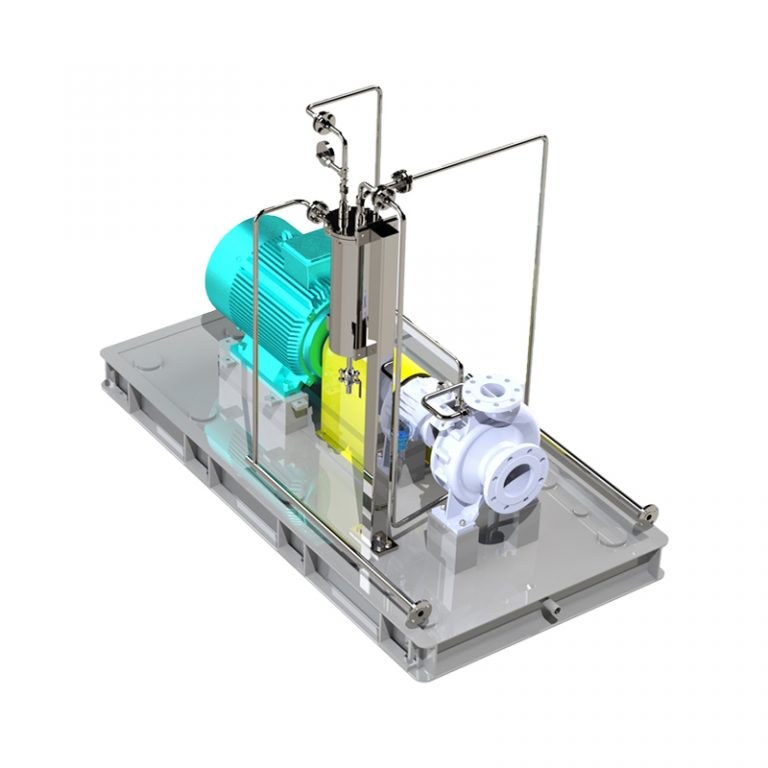
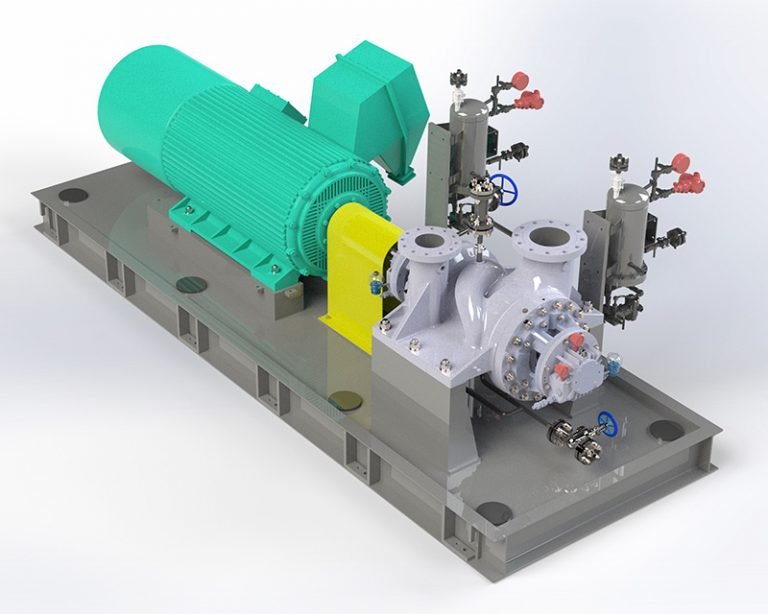
- Radiales Dissektionsdesign: Unser LBD-BB2 Die Pumpen sind radial geteilt, sodass der Rotor nach hinten herausgezogen werden kann, ohne die Rohrleitungen zu beeinträchtigen. Dadurch wird die Reinigung von kristallisiertem Ammoniumnitrat oder klebrigen Polymeren zu einer halbtägigen Angelegenheit anstatt einer wochenlangen Stillstandsphase.
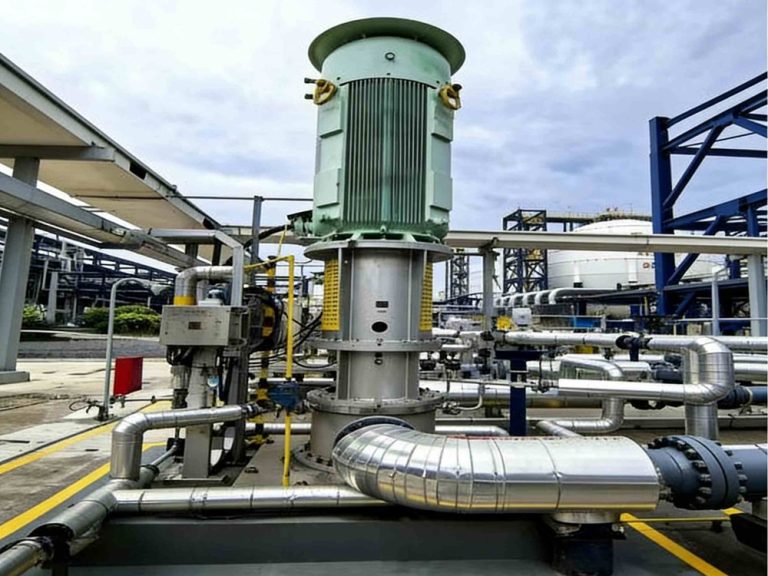
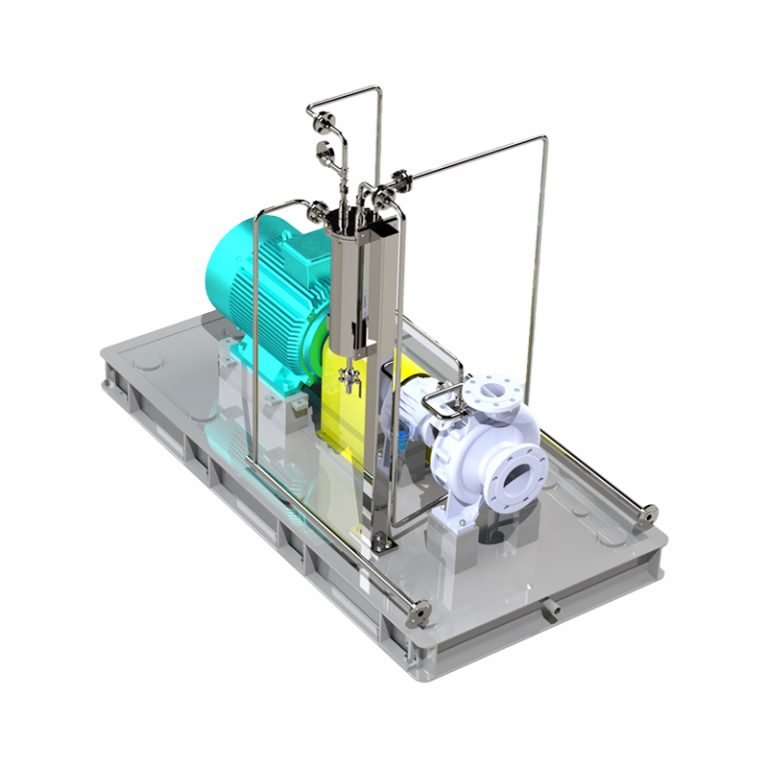
- Ausleger- und Vertikalpumpen: Wenn der Tank mit abgesetzten Feststoffen gefüllt ist, verstopft eine horizontale Pumpe mit Fußventil bei jeder Schicht. Setzen Sie stattdessen eine Longgang LZA-OH1 oder LZE-OH2 Auslegerpumpe ein oder verwenden Sie die Tauchpumpen LDTV-VS1 oder LY-VS4 für den kompletten Vertikalbetrieb. Das Laufrad befindet sich direkt in der Flüssigkeit, es gibt keine Saugleitung, die verstopfen könnte, und große Feststoffe werden einfach über den Auslass ausgestoßen.
Protokolle für routinemäßige Wartung und Inspektion
Bei schlechtem Betrieb sollten Sie die Filter in jeder Schicht prüfen – fünf Minuten mit einer Taschenlampe können eine Woche Ausfallzeit verhindern. Spülen Sie die Pumpe nach jedem Lauf mit sauberem Lösungsmittel oder heißem Kondensat, bevor das Fördermedium aushärten kann. Messen Sie die Vibration am Lagergehäuse einmal täglich mit einem Vibrationsstift; ein plötzlicher Anstieg von 2 mm/s auf 6 mm/s deutet fast immer auf Ablagerungen am Laufrad hin.
Longgang Pumpenlösungen: Entwickelt für Langlebigkeit
Yantai Longgang Pump Industry Co., Ltd. stellt ausschließlich Hochleistungs-Chemiepumpen her. Wir haben die Hauptbeschickungspumpen für einige der größten Raffinerien und Ethylen-Cracker geliefert, die derzeit in China in Betrieb sind.
Hochzuverlässige Konstruktionen gegen Kavitation
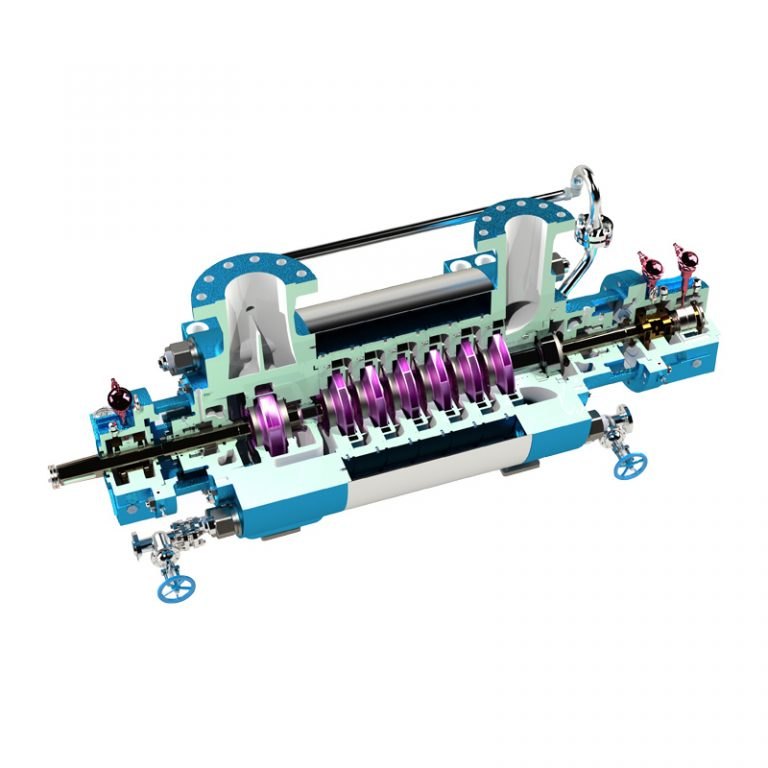
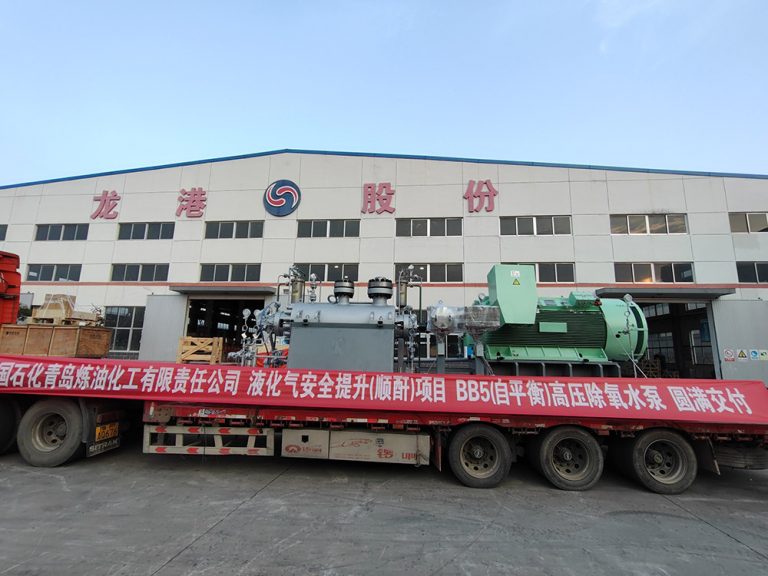
Unser API 610 BB-Serie Die Pumpen BB1 bis BB5 sind speziell für den Einsatzbereich ausgelegt, in dem Kavitation herkömmliche Pumpen zerstört. Sie verfügen über größere Öffnungsflächen, niedrigere NPSHr-Werte und dickwandige Gehäuse, die jahrelanger Lochfraßkorrosion widerstehen.
Robuste Lösungen für schwierige Medien
Einige der bewährten Geräte, auf die unsere Kunden schwören:
- LBD (BB2) Radial-Kreiselpumpe für chemische Prozesse: Ideal für heißes Öl, Säuren oder alle Stoffe, die zur Kristallisation neigen. Rotor ausbauen, abspülen, wieder zusammenbauen – und noch am selben Tag wieder betriebsbereit.
- LZA (OH1) / LZE (OH2) – Einstufige Kragarm-Kreiselpumpe: Kein Bodenlager, das verstopfen kann, ideal für mit Schlamm oder Polymersträngen gefüllte Pumpensümpfe.
- Vertikalpumpen (LY-VS4, LDT-VS6, LZV-OH3)Man kann sie halb in einer Schlammgrube betreiben, und sie laufen einfach weiter. Wir haben LY-VS4-Einheiten in Phosphorsäureanlagen, die über 40.000 Betriebsstunden erreicht haben, wobei lediglich die Dichtung gewechselt werden musste.
Fazit: Maximierung der Betriebszeit in der chemischen Verarbeitung
Kavitation und Verstopfung müssen nicht die Alpträume sein, für die sie viele halten. Sorgen Sie für die richtigen Ansaugbedingungen, wählen Sie ein Modell, das für die zu fördernden Stoffe geeignet ist, und achten Sie auf regelmäßige Wartung. So laufen Ihre Chemiepumpen jahrelang statt nur monatelang ohne Wartung. Arbeiten Sie mit einem Hersteller wie Longgang zusammen, der den Unterschied zwischen einer Standardpumpe und einer Pumpe für den realen Einsatz in Produktionsanlagen versteht. Dadurch verbringen Sie viel weniger Zeit mit Reparaturen und viel mehr Zeit mit der Produktion.
Häufig gestellte Fragen
F: Was ist das primäre Anzeichen dafür, dass meine Chemiepumpe Kavitation aufweist?
A: Es klingt, als ob Kies durch das Gehäuse rieselt, außerdem spürt man, wie die ganze Pumpe vibriert, und sieht, wie der Förderdruck stark schwankt.
F: Kann Kavitation eine Pumpe physikalisch zerstören?
A: Absolut. Wir haben schon Laufräder aufgeschnitten, die nach achtzehn Monaten starker Kavitation aussahen wie Schweizer Käse. Irgendwann bricht dann eine Schaufel ab, und das war's.
F: Wie begegnet Longgang der chemischen Korrosion und dem Kavitationsrisiko?
A: Wir fertigen nach API 610 mit der richtigen Materialauswahl – Duplex-Edelstahl, Hastelloy, was auch immer das Fluid erfordert – und konstruieren die Hydraulik so, dass der NPSHr-Wert auch bei Teillast niedrig bleibt.
F: Ist ein halboffenes Laufrad immer besser geeignet, um Verstopfungen zu vermeiden?
A: Für Feststoffe ist es besser geeignet, ja, aber die Effizienz leidet darunter. Wir helfen unseren Kunden bei der Berechnung: Bei kleinen, nur gelegentlich auftretenden Feststoffen reicht ein geschlossener Filter aus; bei größeren Stücken, die wöchentlich anfallen, empfiehlt sich ein halboffener oder ein Wirbelfilter.